
Ambiente & Tecnologia
LA NOSTRA FILOSOFIA
Dal 1906 la famiglia Lenotti fa vino sul lago di Garda e nel Veronese. A questo territorio i nostri vini devono il loro carattere, e da qui nasce il nostro modo di lavorare: rispettare la terra, l’acqua e l’energia che la vigna e la cantina richiedono, e affidarci in cantina a tecnologie precise, perché la qualità nata in vigna arrivi fino alla bottiglia.
AMBIENTE
Dalla vigna alla bottiglia
Il rispetto per il territorio è fatto di pratiche precise. Per ogni fase indichiamo quelle che abbiamo adottato e dove le applichiamo.
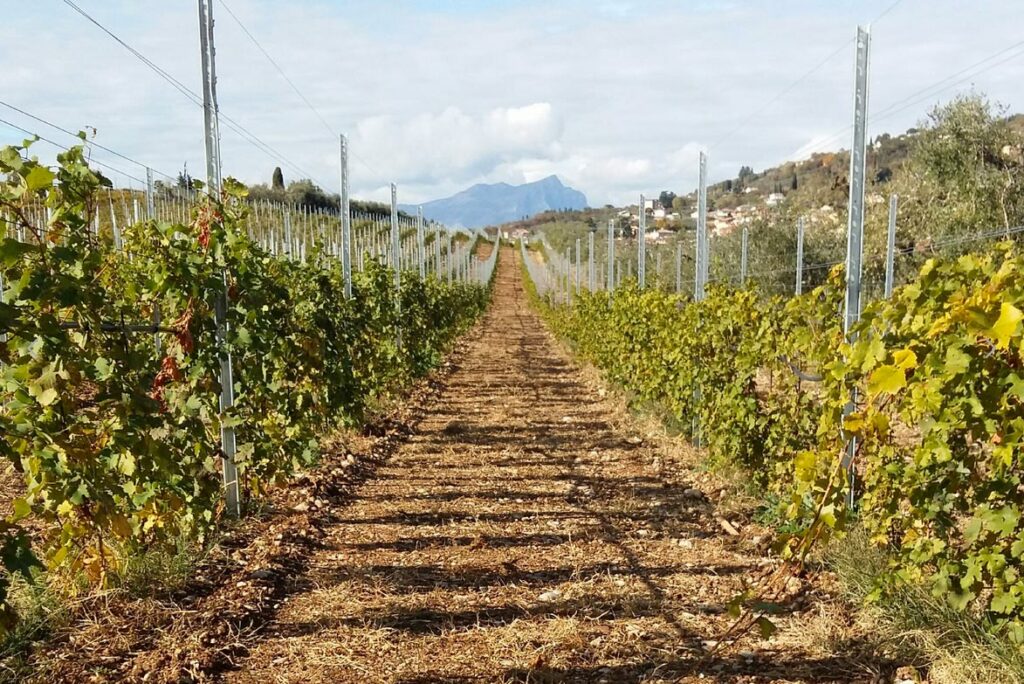
- Il diserbo è solo meccanico, senza diserbanti chimici;
- La spollonatura è meccanica, senza prodotti specifici;
- Con la defogliazione facciamo circolare l’aria tra i grappoli, con l’obiettivo di contenere i trattamenti antifungini;
- L’irrigazione è a goccia, così l’acqua arriva direttamente alla pianta.
- Nei vigneti La Grola e La Prà raccogliamo l’acqua piovana in bacini e la riutilizziamo.
- L’energia elettrica della nostra azienda agricola proviene da fonti rinnovabili certificate EKOenergy (attestato ForGreen 2026).
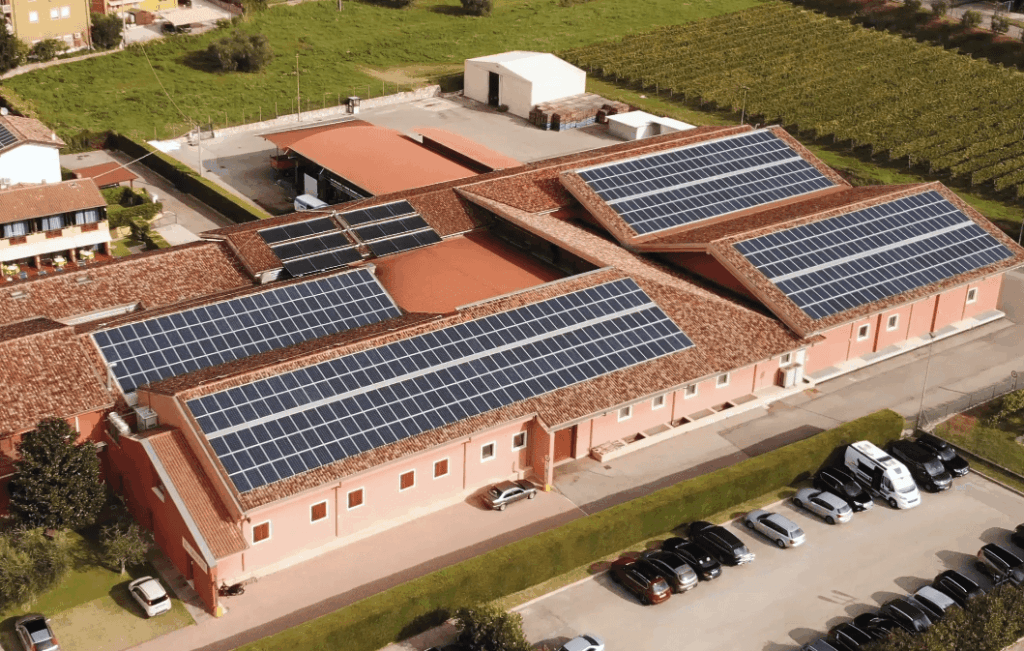
- In cantina, sul tetto, c’è un impianto fotovoltaico da 161 kWp, in funzione dal 2016. Nel 2025 ha prodotto circa 184.000 kWh e ha coperto il 36% dell’energia elettrica consumata dalla cantina; il resto lo preleviamo dalla rete.
- Pannelli solari termici, sempre sul tetto, producono acqua calda per lavaggi, sterilizzazione e riscaldamento.
- L’illuminazione di tutta la cantina è a LED e gli edifici sono coibentati.
- I locali di invecchiamento sono interrati, a 12–14 °C, così serve meno energia per raffreddarli.
- Usiamo i tappi Nomacorc Green Line che, secondo Vinventions, il produttore, sono 100% riciclabili e realizzati con polimeri vegetali ricavati dalla canna da zucchero. Sempre secondo Vinventions, i tappi che abbiamo usato nel 2025 hanno contribuito a trattenere 922 kg di CO2, calcolati secondo la norma ISO 14067:2018 (dichiarazione del produttore).
- Aderiamo al progetto Resily: la carta siliconata che fa da supporto alle nostre etichette adesive, invece di finire tra i rifiuti, va in cartiera per essere riciclata. Nel 2025 ne abbiamo inviate al recupero 4,08 tonnellate (attestato LCI).
Tecnologia
Meno ossigeno, meno SO2
Il rispetto per il vino vuol dire portare in bottiglia un vino che conservi nel tempo le sue caratteristiche, usando meno SO2 possibile. L’anidride solforosa è un antiossidante: limita le reazioni che l’ossigeno innesca nel vino e che ne alterano profumi e colore. Meno ossigeno entra in contatto con il vino, meno SO2 serve. Per questo, dopo la fermentazione, lo conserviamo a bassa temperatura sotto gas inerti, lo imbottigliamo a freddo e misuriamo l’ossigeno dalla vasca alla bottiglia.
~ 95 mg/l
SO2 TOTALE MEDIA NEI NOSTRI VINI ROSSI, BIANCHI E ROSATI
Nelle analisi del nostro laboratorio, l’ossigeno nella bottiglia tappata, compreso lo spazio di testa, è inferiore a 0,5 ppm. Nei nostri vini rossi, bianchi e rosati delle annate in commercio la SO2 libera va da 27 a 32 mg/l e la SO2 totale da 80 a 120 mg/l (in media circa 95 mg/l). I valori di ogni vino sono nella sua scheda tecnica.
Approfondisci:
Il ruolo di ossigeno e SO2
- Ruolo dell’ossigeno: è fondamentale durante la fermentazione per nutrire la microflora che trasforma gli zuccheri in alcol. Terminata la fermentazione, diventa invece un nemico che ossida e altera il vino.
- Funzione dell’anidride solforosa: serve come conservante (blocca i batteri) e come antiossidante (protegge dall’ossigeno).
- Il nostro obiettivo: ridurre l’ossigeno nelle fasi dopo la fermentazione (conservazione, invecchiamento, imbottigliamento) per usare meno SO2.
- Come lo misuriamo: controlliamo l’ossigeno lungo tutta la filiera (vasche, filtri, frigo, riempitrice e bottiglia prima e dopo la tappatura) con uno strumento ad alta precisione, che misura in ppm (parti per milione) e ppb (parti per miliardo).
Tecnologia produttiva - Vinificazione e imbottigliamento
In vinificazione lavoriamo con mosti ben puliti, lieviti selezionati e un controllo preciso della temperatura di fermentazione.
In conservazione e invecchiamento teniamo il vino a bassa temperatura. Quando lo spostiamo usiamo pompe volumetriche e riempiamo le vasche con gas inerti (azoto e anidride carbonica), che lo proteggono dall’aria.
L’imbottigliamento sterile a freddo è il passaggio più delicato:
- Igiene: ogni giorno sterilizziamo la linea di imbottigliamento e i filtri con vapore a 120 °C e laviamo le bottiglie con acqua sterile.
- Filtrazione: il vino è filtrato a freddo con membrane da 0,4 micron, che trattengono batteri e lieviti prima del riempimento.
- Poco ossigeno: le nostre macchine riempiono e tappano limitando al minimo l’ingresso di ossigeno, che misuriamo prima e dopo la tappatura.
L'elettrodialisi
Per la stabilizzazione tartarica abbiamo abbandonato il metodo a freddo e siamo passati all’elettrodialisi, una tecnologia precisa e adatta a ogni tipo di vino.
Come funziona
- Il metodo a freddo raffredda il vino per far cristallizzare i tartrati, ma è un processo incerto, disturbato da colloidi, polifenoli e alcol. L’elettrodialisi lavora invece a temperatura ambiente, con un campo elettrico e membrane selettive.
- Le membrane non filtrano il vino: servono a farlo scorrere attraverso il campo elettrico.
- Il campo elettrico attira ed estrae in modo mirato gli ioni di tartrato, potassio e calcio, cosa che il metodo a freddo non riusciva a fare.
- Il processo è misurabile e programmabile dal nostro enologo in base alla stabilità desiderata.
- Il vino non richiede trattamenti speciali prima del processo né chiarifiche dopo.
Cosa cambia per il vino
- Lavorando a temperatura ambiente si preservano colore, struttura e aromi del vino.
- Il risultato è misurabile e programmabile per ogni tipo di vino.
- Non serve il raffreddamento prolungato delle vasche richiesto dal metodo a freddo.